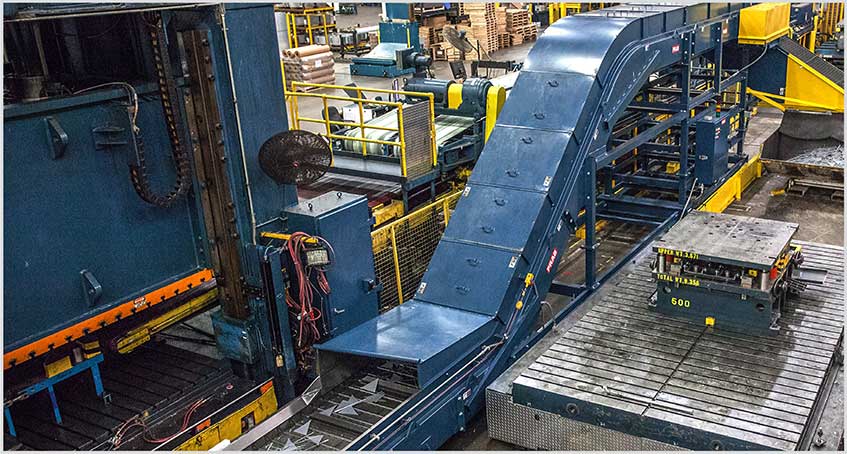
 Todos los gerentes de planta y directores financieros se han enfrentado al mismo cálculo difícil: los ahorros a largo plazo derivados de un sistema modernizado de gestión de chatarra y fluidos son convincentes en teoría, pero la inversión de capital, la complejidad de la instalación y las interrupciones operativas no parecen nada fáciles. ¿El resultado? Las instalaciones permanecen atrapadas en un ciclo de costos de transporte crecientes, un gasto en refrigerantes en aumento y riesgos de cumplimiento normativo que se agravan discretamente año tras año.
Existe una mejor opción: la reducción de riesgos, que no requiere apostar toda la planta a un solo gran proyecto. Para los fabricantes dispuestos a pensar en fases en lugar de proyectos, la optimización de desechos y fluidos en toda la planta se convierte en una serie de inversiones de bajo riesgo y alta rentabilidad que financian cada etapa sucesiva. Esta hoja de ruta le muestra cómo.
Cuando los fabricantes consideran una estrategia integral de gestión de chatarra metálica, reciclaje de refrigerantes y tratamiento de aguas residuales, suelen surgir las mismas preocupaciones: alto capital inicial, tiempos de inactividad en la instalación, compromisos de mantenimiento, limitaciones de espacio y el riesgo percibido de centralizar sistemas que afectan a todas las líneas de producción. Estas preocupaciones son legítimas, y también la razón por la que muchas instalaciones posponen la acción mientras se acumulan costos evitables.
La justificación financiera para actuar por fases es más convincente que esperar la oportunidad ideal. Con aranceles del 25 % sobre el acero y el aluminio importados, ahora integrados en los costos de los insumos, precios elevados de los refrigerantes y un valor de reventa de la chatarra cada vez más vinculado a la pureza y densidad del material, el impacto en el margen de una gestión deficiente del flujo de residuos es medible y creciente. Según los resultados documentados de PRAB con clientes, las instalaciones que implementan programas de procesamiento de viruta y recuperación de refrigerante por fases suelen lograr una recuperación completa de la inversión en un plazo de 12 a 18 meses.
En promedio, [el chatarrero] me da un 15 % más de valor por las astillas secas en lugar de las húmedas. Esto suma entre $24,000 y $28,000 al año. — Cliente de PRAB
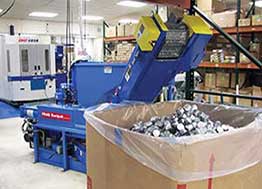
El punto de partida más eficaz para la mayoría de las instalaciones es también el menos disruptivo: el procesamiento de virutas metálicas en la celda de producción o a nivel de departamento. La mayoría de las instalaciones ya generan virutas y virutas metálicas. También están pagando por el transporte, las pérdidas de refrigerante causadas por las virutas húmedas y los bajos precios de reventa de la chatarra debido a la contaminación y la baja densidad del material.
Implementar un sistema de briquetado, escurrido o triturado en una sola línea o departamento no requiere cambios en toda la planta. La rentabilidad es sencilla: los resultados documentados de PRAB muestran que el material briquetado cuesta hasta 25 centavos por libra más que las astillas sueltas, el volumen de chatarra se puede reducir hasta en un 90 % y el refrigerante recuperado de las astillas se puede reutilizar inmediatamente en lugar de desecharse.
Antes de comprometer capital, el PRAB Programa de pruebas de materiales GRATUITO Permite a los fabricantes validar la mejora de la densidad, las tasas de recuperación de refrigerante y las ganancias proyectadas por reventa utilizando sus propios chips. Este único paso elimina gran parte de la incertidumbre financiera de la Etapa 1 y proporciona a los directores financieros cifras justificables para la solicitud de capital.
El caso práctico de Youngers and Sons Manufacturing ilustra claramente el impacto. Tras implementar un sistema de procesamiento de virutas con trituradora/escurridor PRAB y un sistema de reciclaje de refrigerante Guardian, la empresa redujo los costos de transporte en un 18 %, disminuyó la compra de refrigerante nuevo en un 38 % y aumentó el valor de reventa de la chatarra en un 12 %, todo ello en una implementación gradual en consonancia con la expansión de sus instalaciones.
Lea el estudio de caso completo de Youngers & Sons: prab.com/reducción-de-residuos-de-chips-y-fluidos
Resultados financieros típicos de la etapa 1
Una vez que la recuperación de refrigerante a nivel de viruta esté operativa, el siguiente paso lógico es prolongar la vida útil del refrigerante en toda la planta. El refrigerante es uno de los rubros de mayor crecimiento en los presupuestos operativos de la industria metalúrgica, y uno de los más controlables. La contaminación por aceite residual, la filtración inadecuada y la gestión de productos químicos reactivos incrementan tanto el costo de la compra de refrigerante nuevo como el de su eliminación.
Los sistemas de reciclaje de refrigerante Guardian de PRAB abordan este problema desde el origen. Al filtrar, acondicionar y reciclar el refrigerante de forma centralizada o por zonas, las instalaciones pueden reducir su eliminación entre un 70 % y un 90 %, a la vez que mejoran la consistencia del fluido, prolongan la vida útil de las herramientas y reducen el tiempo de inactividad de la máquina causado por fluidos sucios.
Una preocupación común en esta etapa es si los sistemas centralizados introducen el riesgo de un punto único de fallo. En la práctica, las implementaciones por fases bien diseñadas utilizan una arquitectura basada en zonas, bombas redundantes y controles de derivación para garantizar la continuidad del funcionamiento de las máquinas durante el mantenimiento. Las instalaciones industriales abandonadas pueden integrar los sistemas Guardian durante las paradas programadas o por departamento, evitando así grandes interrupciones por un solo evento.
PRAB Programa de prueba de fluidos GRATUITO Permite reducir el riesgo al validar la eficacia de la filtración, la eliminación de aceite residual, la estabilidad química del refrigerante y el potencial de reducir la eliminación antes de especificar o adquirir cualquier sistema. Es la forma más directa de cuantificar el ROI de la Etapa 2 antes de iniciar la inversión inicial.
Explore la línea completa de sistemas de reciclaje de refrigerante Guardian: prab.com/filtración-de-fluidos/sistemas-de-reciclaje-de-refrigerante-guardian
El caso práctico de fabricación aeroespacial es especialmente ilustrativo para el ROI de la Etapa 2. Una planta logró 50 galones por hora de fluido de corte recuperado mediante una briquetadora combinada y una instalación de reciclaje de refrigerante Guardian. En una operación de dos turnos y cinco días, esto se traduce en aproximadamente 600 galones de refrigerante diluido recuperado al día, fluido que, de otro modo, se habría comprado nuevo y desechado como residuo.
Estudio de caso: Un fabricante aeroespacial convierte el flujo de residuos en ingresos: prab.com/case-study-aerospace-components-manufacturer-turns-its-waste-stream

Para muchos fabricantes, las aguas residuales son el punto de mayor complejidad. Los requisitos de documentación regulatoria, la gestión de productos químicos, las preocupaciones por el impacto ambiental y las exigencias de capacitación de los operadores contribuyen a que el tratamiento de las aguas residuales se posponga constantemente, hasta que un problema de cumplimiento obliga a resolverlo en el peor momento posible.
Un enfoque gradual para las aguas residuales no requiere una instalación completa de Descarga Cero Líquida (ZLD) desde el primer día. La mayoría de las instalaciones pueden comenzar con intervenciones específicas: ajuste del pH por lotes para corrientes de descarga específicas, separación de aceite y agua para cargas contaminantes evidentes o ultrafiltración para corrientes de agua de proceso definidas. Cada paso mejora el cumplimiento normativo y reduce los costos de agua y productos químicos, a la vez que se avanza hacia un tratamiento más integral con el tiempo.
La cartera de tratamiento de aguas residuales de PRAB, que incluye ultrafiltración, evaporación al vacío, ajuste de pH, desinfección UV y configuraciones ZLD completas, está documentada en prab.com/soluciones-para-el-tratamiento-de-agua-y-aguas-residuales-industrialesAquí se aplica el mismo Programa de Prueba de Fluidos Gratuito utilizado para la Etapa 2: se analizan muestras reales de aguas residuales para validar el rendimiento del tratamiento antes de la instalación.
Perspectiva del director financiero: La etapa 3 se centra fundamentalmente en la mitigación de riesgos. Las infracciones de la EPA y del estado en materia de vertidos conllevan multas, costos de órdenes de consentimiento y una exposición reputacional que eclipsan el costo de capital de los sistemas de tratamiento por fases. Enmarcar esta etapa como un seguro regulatorio con una compensación de costos operativos es la forma financiera más acertada.
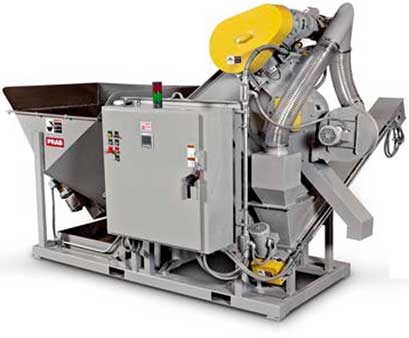
La mayoría de las plantas metalúrgicas no son una página en blanco. Operan con transportadores antiguos, equipos OEM mixtos, refrigerantes de diferentes composiciones químicas en las líneas de producción y planos de planta limitados que no fueron diseñados para acomodar la infraestructura moderna de gestión de fluidos. Este es precisamente el entorno donde los 70 años de experiencia de PRAB en la integración de instalaciones abandonadas ofrecen su mayor ventaja competitiva.
Los sistemas PRAB se diseñan rutinariamente para interactuar con las cintas transportadoras existentes, reemplazar gradualmente los componentes obsoletos, integrarse en las arquitecturas de PLC y HMI actuales y expandirse con el tiempo a medida que se retiran gradualmente los equipos originales. La estrategia de reemplazo por etapas distribuye la inversión de capital a lo largo de los ejercicios fiscales, evita grandes interrupciones por un solo evento y permite a los equipos de ingeniería validar el rendimiento en cada fase antes de autorizar la siguiente.
Este enfoque también aborda la preocupación por el espacio disponible que surge en casi todas las evaluaciones de instalaciones. La reducción de volumen en la Etapa 1 (compactación de chatarra hasta en un 91 % mediante briquetado) suele liberar un espacio considerable, compensando así la huella de los equipos de refrigeración o aguas residuales instalados en fases posteriores.
Obtenga más información sobre las capacidades de integración de áreas industriales abandonadas de PRAB y la diferencia PRAB en prab.com/la-diferencia-prab
Las instalaciones que mecanizan aluminio, magnesio, titanio u otros metales reactivos se enfrentan a requisitos específicos de manipulación y gestión de refrigerantes que los sistemas genéricos no contemplan. Las partículas metálicas finas húmedas de aleaciones reactivas pueden presentar riesgos de incendio y explosión si se almacenan o procesan incorrectamente. La ingeniería específica para cada aplicación de PRAB tiene en cuenta estas características de los materiales en la selección de transportadores, la configuración del procesamiento de virutas y la gestión de la composición química del refrigerante, garantizando así que la seguridad esté integrada en el diseño del sistema en lugar de abordarse reactivamente tras la instalación.
La lógica de capitalización de la inversión en fases es sencilla:
Cada etapa es independiente. Cada una genera un retorno de la inversión (ROI) medible y documentable. Además, cada una reduce la fricción operativa y el riesgo financiero de la siguiente. Para los directores financieros que gestionan la asignación de capital entre prioridades contrapuestas, esta estructura es mucho más defendible que una única gran inversión en sistemas.
La optimización de desechos y fluidos en toda la planta no tiene por qué implicar una única inversión de capital grande y disruptiva. Para los fabricantes dispuestos a abordarla por etapas, comenzando donde los datos y el retorno de la inversión son más rápidos, significa convertir los flujos de desechos en activos financieros predecibles, gestionando el riesgo en cada etapa.
El camino está bien documentado. Los resultados son medibles. Y las herramientas para validar antes de invertir están disponibles sin costo.
En cada etapa, reduzca costos, reduzca el desperdicio y fortalezca la resiliencia operativa que define una operación de fabricación de alto rendimiento.
Paul Montgomery Es Gerente de Marketing en PRAB, Inc., fabricante global de sistemas de ingeniería para el manejo de chatarra metálica, reciclaje de refrigerantes y tratamiento de aguas residuales industriales. Con más de 30 años de experiencia en manufactura, SaaS, desarrollo a medida, salud y educación, se especializa en marketing basado en datos que traduce el rendimiento de la planta en resultados financieros a nivel ejecutivo. Su trabajo se centra en el costo total de propiedad (TCO), la integración de la automatización y las estrategias de fabricación de ciclo cerrado que ayudan a las empresas industriales a reducir el desperdicio, conservar recursos y mejorar la rentabilidad a largo plazo.
Programas de prueba gratuitos
Páginas de productos y soluciones
Casos Prácticos
Documentos técnicos y recursos de conocimiento

 (800) 968-7722
 (800) 493-3462