Un grupo multinacional de alimentos que fabrica productos de confitería como dulces, chocolate y caramelos necesitaba reducir sus costos de eliminación de aguas residuales y recuperar concentrado de uno de sus procesos de fabricación de dulces.
Durante el proceso de fabricación de la línea de dulces se producía una cantidad sustancial de efluentes que luego se transportaban a la planta de tratamiento de agua a un gran costo. Además, se desperdiciaba el concentrado del líquido. Entonces, para reducir costos y aumentar su flujo de ingresos, la compañía necesitaba encontrar una solución de tratamiento de agua que ayudara a recuperar la mayor parte de estas aguas residuales para su reutilización a fin de limitar el transporte, y al mismo tiempo recuperar la mayor cantidad posible de concentrado para que podría reutilizarse para la alimentación animal.
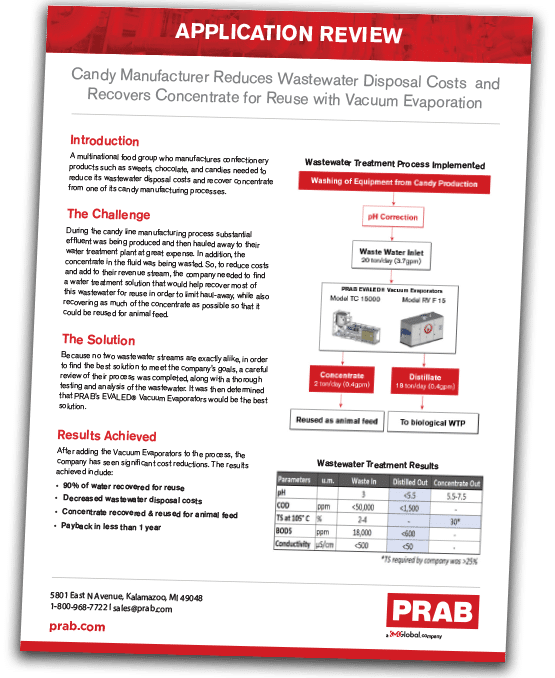
Debido a que no hay dos corrientes de aguas residuales exactamente iguales, para encontrar la mejor solución para cumplir con los objetivos de la empresa, se completó una revisión cuidadosa de su proceso, junto con pruebas y análisis exhaustivos de las aguas residuales. Luego se determinó que Los evaporadores al vacío EVALED® de PRAB serían la mejor solución.
Después de agregar los evaporadores de vacío al proceso, la empresa ha experimentado importantes reducciones de costos. Los resultados alcanzados incluyen:
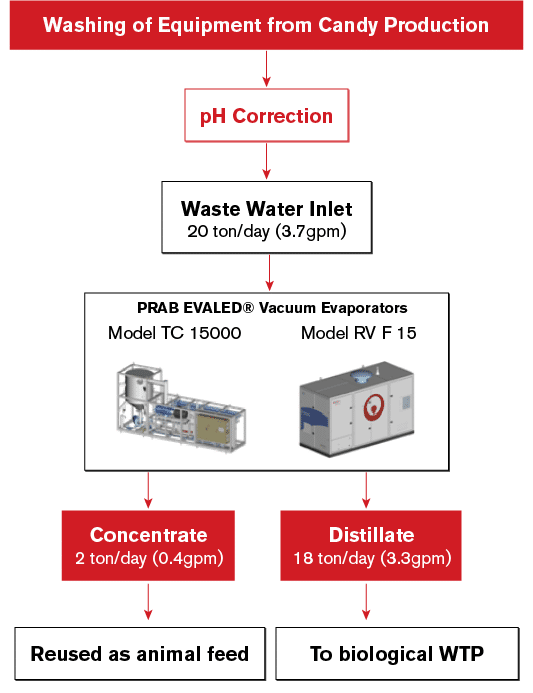
Resultados del nuevo proceso de tratamiento:
| Parámetros | um | Residuos en | Destilado | Concéntrate |
|---|---|---|---|---|
| pH | – | 3 | <5.5 | 5.5-7.5 |
| DQO | ppm | <50,000 | <1,500 | – |
| TS a 105˚C | % | 2-4 | – | 30* |
| CUERPOS | ppm | 18,000 | <600 | – |
| Conductividad | µS / cm | <500 | <50 | – |
*El TS requerido por la empresa fue >25%

 (800) 968-7722
 (800) 493-3462