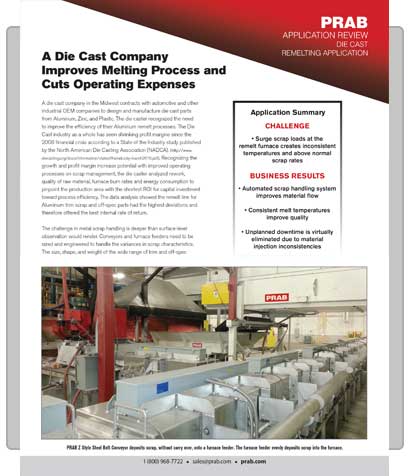
Een spuitgietbedrijf in het Midwesten werkt samen met OEM-bedrijven in de automobielindustrie en andere industriële sectoren om spuitgietonderdelen van aluminium, zink en kunststof te ontwerpen en te produceren. De spuitgieter zag de noodzaak in om de efficiëntie van hun aluminiumomsmeltprocessen te verbeteren.
Volgens een State of the Industry-onderzoek gepubliceerd door de North American Die Casting Association (NADCA) heeft de spuitgietindustrie als geheel te maken met krimpende winstmarges sinds de financiële crisis van 2008.http://www. diecasting.org/docs/information/stateoftheindustry-march2015.pdf). De spuitgieterij erkende de potentiële groei en winstmargeverhoging met verbeterde operationele processen voor schrootbeheer en analyseerde herbewerking, kwaliteit van grondstoffen, ovenverbrandingssnelheden en energieverbruik om het productiegebied met de kortste ROI voor kapitaalinvesteringen in procesefficiëntie te bepalen. De gegevensanalyse toonde aan dat de hersmeltlijn voor aluminium trimschroot en off-spec onderdelen de hoogste afwijkingen had en daarom het beste interne rendement bood.
De uitdaging bij het verwerken van metaalschroot is groter dan wat observatie op oppervlakteniveau zou kunnen weergeven. Transportbanden en ovenvoeders moeten worden gedimensioneerd en ontworpen om de variaties in schrooteigenschappen aan te kunnen. De grootte, vorm en het gewicht van het brede scala aan afgewerkte en afwijkende onderdelen moeten in aanmerking worden genomen bij het ontwerpen van een schrootbeheersysteem voor spuitgiettoepassingen. PRAB, Inc. werd geselecteerd als partner voor het ontwerp en de productie van de schrootverwerkingssysteem, dankzij de 65 jaar ervaring van het bedrijf in het ontwerpen en produceren van complete systemen voor metaalschroot. PRAB evalueerde de schrootparameters, voerde een audit van de locatie uit en besprak de doelen en doelstellingen met de teamleiders van de fabriek. Het doel van het project was om een nieuw geautomatiseerd schrootbeheersysteem te ontwerpen en te implementeren dat de veiligheid van de werknemers zou verbeteren, het schrootbeheerproces zou automatiseren, de ovens effectief zou voeden, temperatuurschommelingen in het smeltbad zou verminderen en de energiekosten die gepaard gaan met het aluminiumomsmeltproces zou handhaven of verlagen.
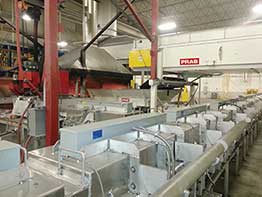
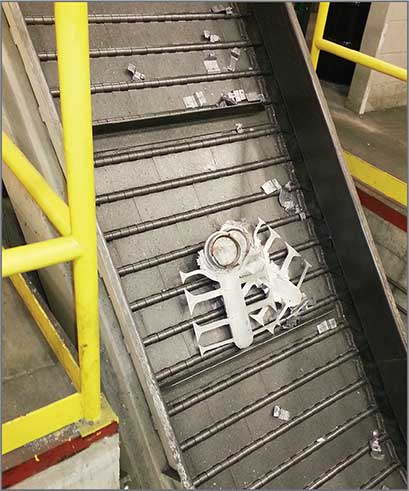
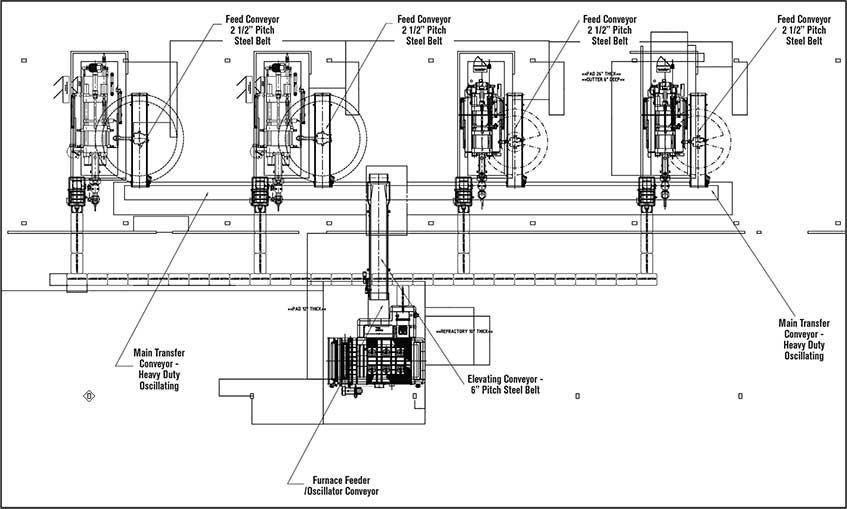
De aluminiumlijn in de fabriek ondervond temperatuurschommelingen in het smeltbad, waardoor het moeilijk was om een consistente uptime te handhaven. Wanneer het omgesmolten materiaal naar de spuitgietmatrijzen werd gebracht en de temperatuur onder de specificatie lag, vulde de matrijs niet goed. Dit leidde tot een toename van het percentage afwijkingen bij afgewerkte onderdelen. De uitdaging in het bestaande proces werd veroorzaakt door de piekbelasting van het materiaal dat in de hoofdoven werd gestort. Deze piekbelasting veroorzaakte warme en koude plekken in het gesmolten aluminium, wat leidde tot een inconsistente materiaalkwaliteit bij de mallen en een hoger percentage afwijkingen. Bovendien zorgden de temperatuurschommelingen voor een variatie in de viscositeit van het gesmolten materiaal, waardoor verstoppingen ontstonden op sommige injectieplaatsen in de mallen en er meer onderhoud nodig was om deze te reinigen. PRAB evalueerde het hele proces en herontwierp het systeem om de oventoevoer te optimaliseren en de consistentie van het omgesmolten materiaal te verbeteren. Het nieuwe schrootverwerkingssysteem bestond uit vier stalen transportbanden met een steek van 2-1/2 inch bij elk van de afvoergoten van de trimpers. Twee hoofdtransportbanden zijn 80 voet lang en 42 inch breed. Oscillerende horizontale transportbanden die loodrecht op de stalen transportbanden lopen. Elk Oscillator transportband verzamelt het afval en de onderdelen die niet aan de specificaties voldoen van twee lijnen. De hoofdtransportbanden transporteren het materiaal horizontaal over een afstand van ongeveer 80 meter. Het afval wordt afgeleverd op een stalen Z-transportband met een steek van 6 cm. Een Z-transportband betekent dat de transportband horizontaal, verticaal en dan weer horizontaal loopt. stalen band Z-stijl transportband Het materiaal wordt omhoog gehesen en naar de inlaat van de oven getransporteerd. Het schroot gaat van de Z-vormige stalen band naar een oventoevoer. De oventoevoer is een korte Oscillerende transportband die materiaal in de oven duwt. De werking van de oscillerende transportband is cruciaal voor de efficiëntie van de oven vanwege de unieke beweging van deze transportband. De zachte trillende beweging verplaatst materiaal naar voren en creëert een gedoseerde distributie in de oven. De oveninvoer is uitgerust met een hitteschild en afvoergoot van roestvrij staal. Het gehele schrootverwerkingssysteem is volledig geautomatiseerd met geïntegreerde bedieningselementen, waarschuwingsalarmen en geprogrammeerd voor DCS-integratie.
Het spuitgietbedrijf wilde de operationele efficiëntie verbeteren om aan de toenemende vraag van klanten te voldoen, de winstgevendheid te vergroten en een schone, veilige werkomgeving te behouden. Door de evaluatie van de schrootverwerkingsproces binnen de fabriek, het spuitgietteam zich op alle aspecten van hun activiteiten en verbeterde de output en kwaliteit van de productielijnen. Naarmate het spuitgietbedrijf uit het Midwesten blijft groeien en zijn kernactiviteiten uitbreidt door middel van overnames, zal het de gestroomlijnde, geautomatiseerde processen op deze fabriekslocatie gebruiken als model voor operationele uitmuntendheid.

 (800) 968-7722
 (800) 493-3462